فولاذ الأدوات S7
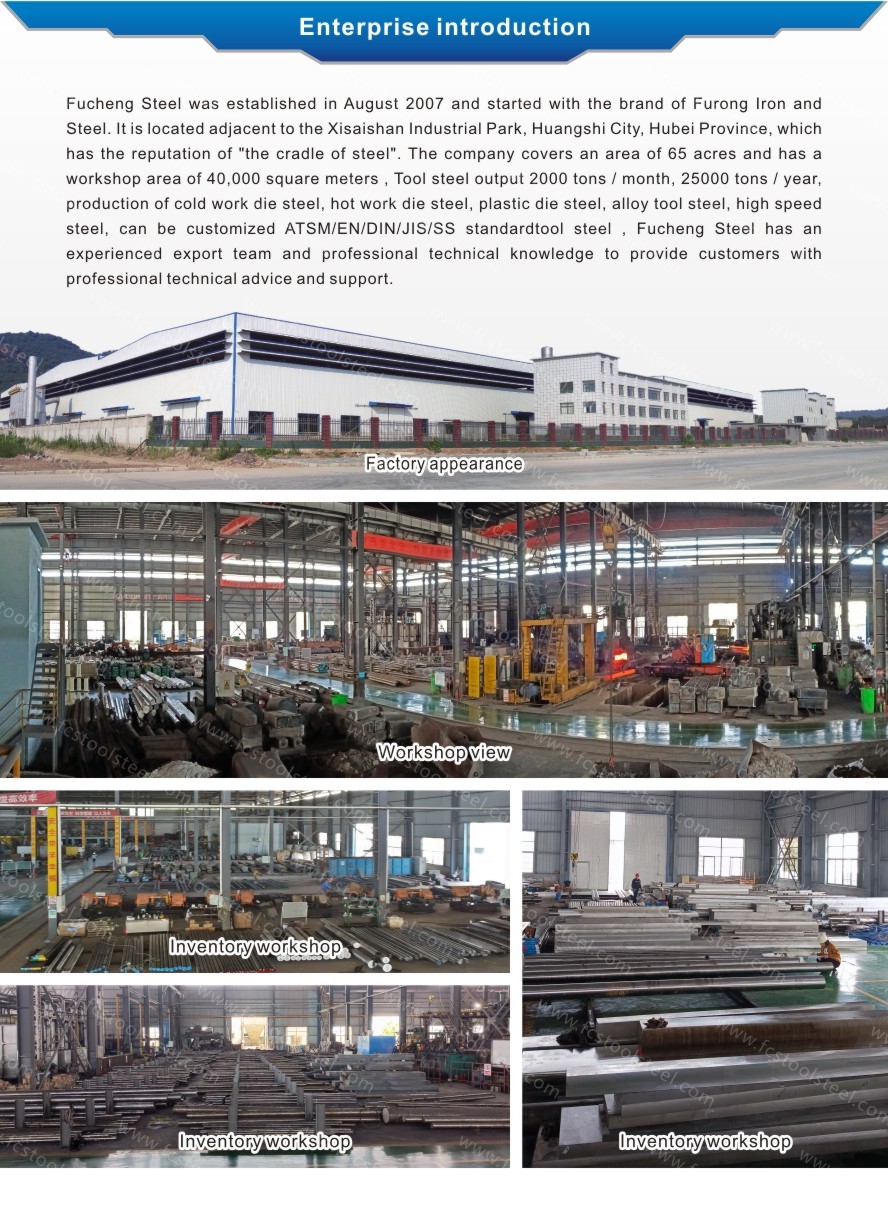
- fucheng steel
- الصين
- شهر واحد
- 2000 طن/شهرياً
فولاذ S7
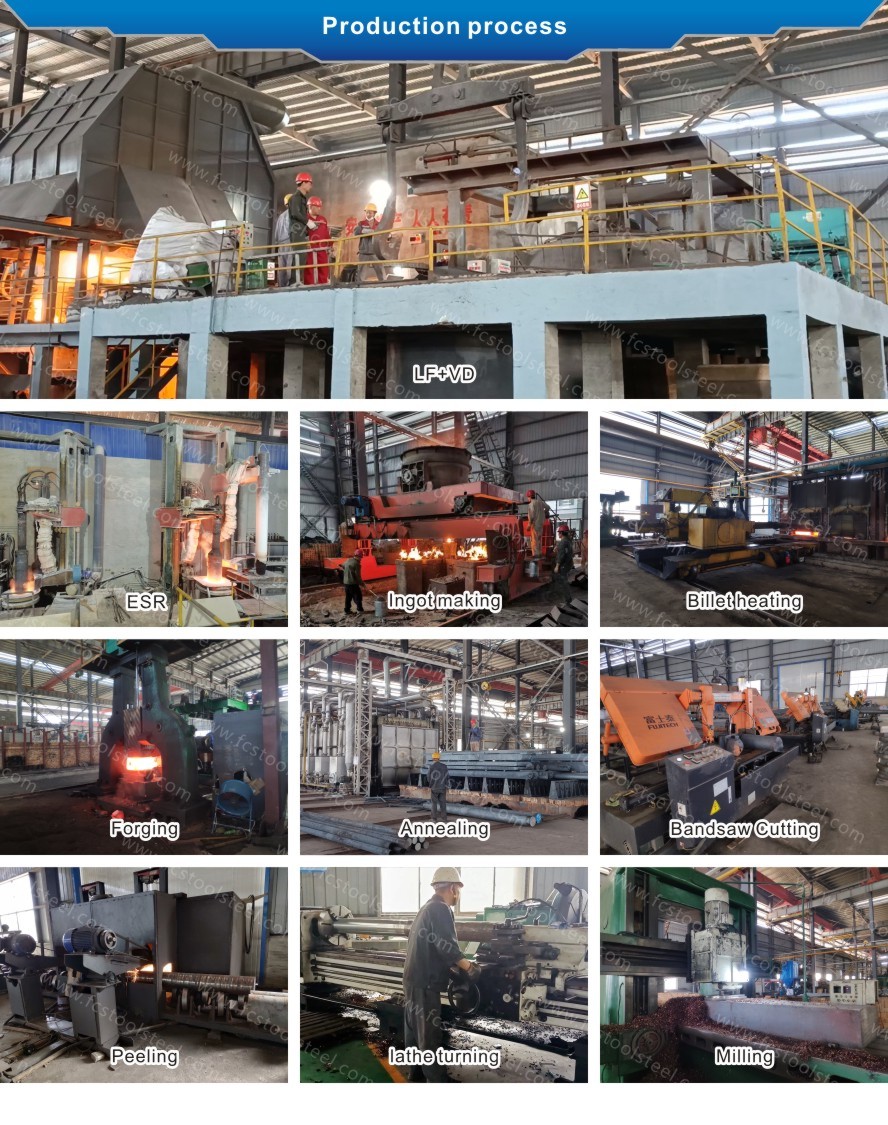
| طريقة الصهر والتصنيع: | LF+VD+Forged |
| شروط التسليم: | مُلدّن |
| صلابة التوصيل: | ≤229 HBS |
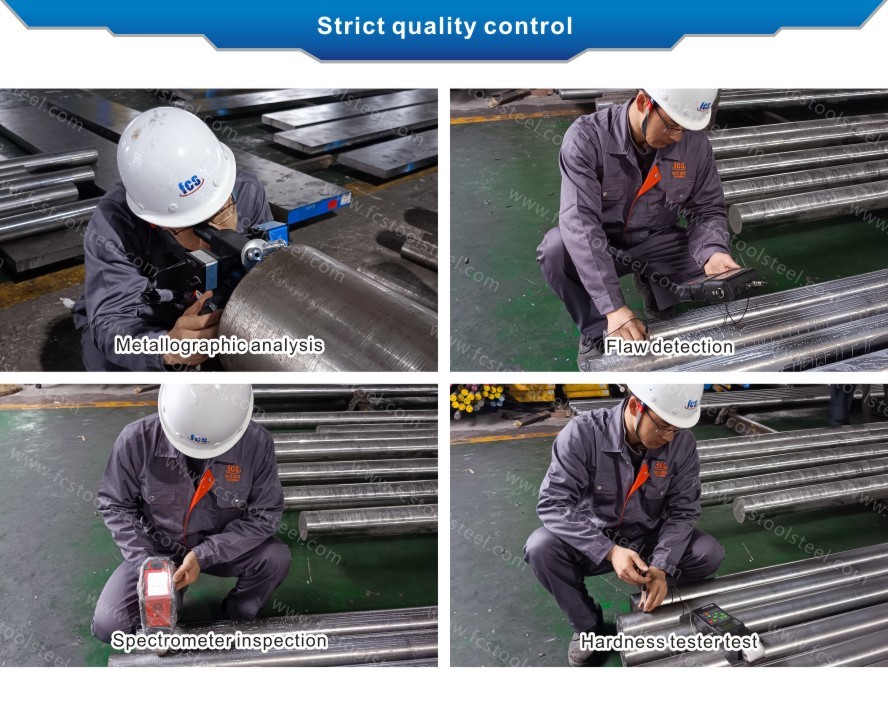
| معيار اختبار UT: | سبتمبر 1921-1984 الفئة 3 د/د، هـ/هـ |
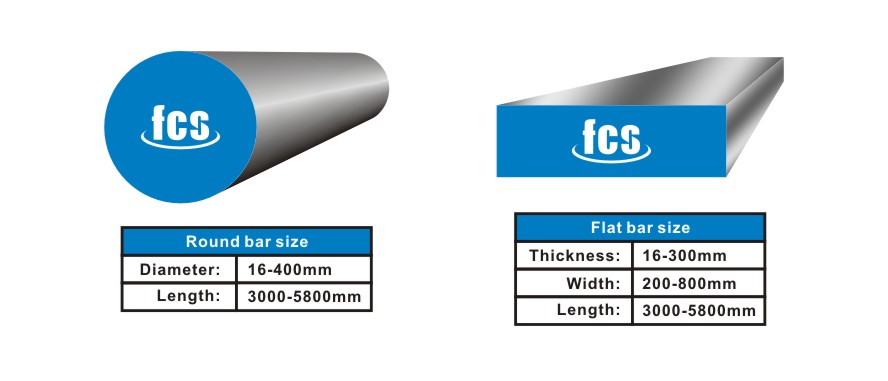
مقارنة درجات الفولاذ S7 ومقارنة التركيب الكيميائي
| الدرجة القياسية/الفولاذية | التركيب الكيميائي (%) | ||||||
| ج | و | المنغنيز | Cr | ل | في | ||
| ASTM | S7 | 0.45~0.55 | 0.20~1.00 | 0.20~0.90 | 3.00~3.50 | 1.30~1.80 | ≤0.35 |
| بريطانيا العظمى | 5Cr3Mn1SiMo1V | 0.45~0.55 | 0.20~1.00 | 0.20~0.90 | 3.00~3.50 | 1.30~1.80 | ≤0.35 |
طلب
S7 هو فولاذ أدوات مقاوم للصدمات، ويمكن استخدامه كأدوات ثقب أو تثقيب، وقوالب قص، وقوالب تشكيل ساخن، وقوالب صب سبائك قابلة للانصهار، وشفرات لقص المعادن الساخنة والباردة.
خصائص الفولاذ S7
يُعدّ فولاذ S7 فولاذًا عالي الجودة مُصنّعًا من سبائك الكروم والموليبدينوم، ويتميز بخصائص ممتازة عديدة. وبفضل صلابته العالية ومقاومته للتآكل، يُستخدم فولاذ S7 على نطاق واسع في العديد من المجالات.
أولاً، يتميز فولاذ S7 بقابلية ممتازة للتصليد. وهذا ما يُمكّنه من الوصول بسرعة إلى الصلابة والقوة المطلوبتين أثناء عملية المعالجة الحرارية، كما يتميز بمتانة عالية. هذه القابلية للتصليد تجعل فولاذ S7 خيارًا مثاليًا لتصنيع أدوات القطع والمثاقب والقوالب المختلفة. سواءً استُخدم للقطع أو التشكيل أو الختم، فإن فولاذ S7 يُوفر أداءً ممتازًا ومتانة فائقة.
ثانيًا، يتميز فولاذ S7 بقوة عالية وثبات ممتاز عند التصليد. فهو يتمتع بقوة شد عالية وقوة خضوع عالية، ويحافظ على قوته وصلابته حتى في درجات الحرارة المرتفعة. وهذا ما يجعله مفيدًا جدًا في تصنيع الأدوات التي تتطلب تحمل أحمال وصدمات عالية. سواءً استُخدم كأدوات قطع للآلات الثقيلة أو كقطع غيار عالية القوة في صناعة السيارات، فإن فولاذ S7 يوفر أداءً ممتازًا.
إضافةً إلى ذلك، يتميز فولاذ S7 بصلابة عالية ضد الصدمات ومقاومة فائقة للتآكل. هذه الصلابة تجعله أقل عرضةً للكسر أو التشوه عند تعرضه للصدمات، مما يطيل عمره الافتراضي. في الوقت نفسه، يتمتع سطح فولاذ S7 بمقاومة جيدة للتآكل، مما يُمكّنه من الحفاظ على أداء ممتاز في عمليات القطع عالية السرعة وبيئات التآكل. كل هذا يجعل فولاذ S7 خيارًا مثاليًا لتصنيع أدوات القطع، والمثاقب، والقوالب.
إضافةً إلى ذلك، يتميز فولاذ S7 بمقاومة عالية للتصلب والتليين. ويمكن التحكم بدقة في صلابته أثناء عملية المعالجة الحرارية لتلبية متطلبات التطبيقات المختلفة. وهذا ما يجعل فولاذ S7 مناسبًا جدًا لتصنيع الأدوات التي تتطلب صلابة وقوة محددتين. وفي الوقت نفسه، يتمتع فولاذ S7 بمقاومة ممتازة للتليين، مما يُمكّنه من الحفاظ على صلابته وقوته حتى في درجات الحرارة العالية، وبالتالي إطالة عمره الافتراضي.
إضافةً إلى ذلك، يتميز فولاذ S7 بمقاومة ممتازة للإجهاد الميكانيكي. فهو يحافظ على أداء مستقر تحت الأحمال المتكررة، كما أنه أقل عرضةً للكسر الناتج عن الإجهاد. وهذا ما يمنح فولاذ S7 ميزةً كبيرةً في تصنيع الأدوات والقطع التي تتطلب استخدامًا طويل الأمد. سواءً استُخدم كأدوات قطع للمعدات الميكانيكية أو كمكونات أساسية لمحركات السيارات، فإن فولاذ S7 يوفر أداءً موثوقًا.
وأخيرًا، يتميز فولاذ S7 أيضًا بصلابة عالية ومقاومة للأكسدة في درجات الحرارة المتوسطة. تجعله صلابته أقل عرضة للكسر أو التشوه عند الصدمات، مما يطيل عمره الافتراضي. في الوقت نفسه، يتمتع فولاذ S7 بمقاومة جيدة للأكسدة في نطاق درجات الحرارة المتوسطة، ويقاوم تأثير التآكل الناتج عن الأكسدة. هذا يجعل فولاذ S7 مناسبًا ليس فقط لتصنيع الأدوات والقوالب التي تعمل في درجات حرارة عالية، بل أيضًا لتصنيع الأجزاء التي تُستخدم في درجات حرارة معتدلة.
الخصائص الفيزيائية
مؤشر الأداء | معلمة محددة |
كثافة | 7.83 جم/سم³ (7833 كجم/م³) |
الكثافة النوعية | 7.83 |
معامل المرونة | 207 جيجا باسكال (30×10⁶ رطل لكل بوصة مربعة) |
الموصلية الحرارية | 28.5 واط/م·ك (16.5 وحدة حرارية بريطانية/ساعة-قدم-°ف) |
قابلية التشغيل الآلي | 70-75% من نسبة الكربون في الفولاذ الكربوني العادي بنسبة 1% |
درجة الحرارة الحرجة | Ac1: 793°C، Ac3: 838°C، Ar1: 754°C، Ar3: 710°C |
صلابة التطبيق بعد التبريد والتلطيف | 52-58 HRC (حتى 60-61 HRC) |
متانة عالية للصدماتحتى مع صلابته العالية، يحافظ فولاذ S7 على متانة ممتازة. يُعد فولاذ S7 مناسبًا لظروف العمل التي تتضمن صدمات متكررة، كما أن أداء متانته أفضل من معظم أنواع فولاذ أدوات التشكيل على البارد.
مقاومة التليين والاستقرارعندما يعمل فولاذ S7 عند درجة حرارة لا تتجاوز538 درجة مئوية، يمكن للفولاذ S7 الحفاظ على صلابة وأداء ثابتين.
مقاومة جيدة للتآكلبعد معالجة فولاذ S7 بعملية إعادة الصهر، يكون هناك عدد قليل من الشوائب غير المعدنية في فولاذ S7، وتكون قابلية تلميع فولاذ S7 أفضل، ويمكن لفولاذ S7 تلبية متطلبات التشطيب لتجاويف القوالب.
عملية المعالجة الحرارية
التسخين المسبق
يجب ألا يتجاوز معدل تسخين فولاذ S7222 درجة مئوية/ساعةلتجنب التشوه الناتج عن التسخين غير المتساوي لقطع العمل المصنوعة من فولاذ S7. بالنسبة لقطع العمل المعقدة/الكبيرة من فولاذ S7: يُسخن مسبقًا على مرحلتين، أولًا إلى 621-677 درجة مئوية لضمان درجة حرارة موحدة، ثم يُسخن إلى 704-760 درجة مئوية لضمان درجة حرارة موحدة أيضًا. أما بالنسبة لقطع العمل ذات الشكل البسيط من فولاذ S7، فيمكن إجراء التسخين المسبق مباشرةً في نطاق 704-760 درجة مئوية.
الأوستنيت
قم بتسخين فولاذ S7 ببطء من درجة حرارة التسخين المسبق إلى941 درجة مئوية (1725 درجة فهرنهايت)، احسب وقت التثبيت وفقًا لسمك قطعة العمل المصنوعة من الفولاذ S7: ثبت لمدة 30 دقيقة لأول بوصة (25.4 مم) من السمك؛ لكل بوصة إضافية من السمك، أضف 15 دقيقة من وقت التثبيت.
التبريد
يمكن تبريد فولاذ S7 بثلاث طرق:التبريد بالهواء، أو التبريد بالغاز المضغوط، أو التبريد بالزيت الدافئ عند درجة حرارة تتراوح بين 51 و66 درجة مئويةإذا تجاوز سمك مقطع قطعة العمل المصنوعة من فولاذ S7 63.5 مم (2.5 بوصة)، فيجب زيادة معدل التبريد لفولاذ S7 من خلال التبريد بالغاز المضغوط أو التبريد المتقطع بالزيت في نطاق 760-482 درجة مئوية لضمان الصلابة المركزية لفولاذ S7.
التصليد
فولاذ S7يجب تلطيفه مباشرة بعد التبريدلتجنب تشقق وتشوه فولاذ S7. بالنسبة لأدوات العمل على البارد المصنوعة من فولاذ S7: درجة حرارة التلدين النموذجية هي204-260 درجة مئويةوالتي يمكن أن تصل صلابتها إلى 55-60 HRC، مع الأخذ في الاعتبار متانة ومقاومة التآكل لصلب S7. بالنسبة لأدوات العمل الساخن المصنوعة من صلب S7: يُوصى بأن تتجاوز درجة حرارة التلدين482 درجة مئويةويجب أن يخضع الفولاذ S7التصليد المزدوجلتحسين استقرار فولاذ S7 عند درجات الحرارة العالية. بالنسبة لقطع العمل المصنوعة من فولاذ S7 كبيرة الحجم (مقطع 152.4 مم) أو قطع العمل المصنوعة من فولاذ S7 التي تتطلب عملية التفريغ الكهربائي: يوصى بحفظ فولاذ S7 عند درجة حرارة التلدين لمدة4-6 ساعاتللقضاء تمامًا على الإجهاد الداخلي للفولاذ S7 وتحسين استقرار أبعاد الفولاذ S7.
التلدين
تُستخدم عملية التلدين بعد التشكيل الساخن لصلب S7 أو قبل إعادة التصليد لتحسين أداء معالجة صلب S7: بعد التسخين إلى843 درجة مئويةمع الاستمرار في التسخين، يتم التبريد داخل الفرن بمعدل لا يتجاوز28 درجة مئوية/ساعةيُسخّن إلى 538 درجة مئوية، ثم يُترك ليبرد بشكل طبيعي. تبلغ أقصى صلابة لصلب S7 بعد التلدين 223 HBW.
عمليات خاصة اختيارية
المعالجة بالتبريد العميق: يمكن إجراؤها بعد التبريد السريع أو التلدين لصلب S7، مما يزيد من صلابته بمقدار 1-3 HRC مع تثبيت أبعاده. المعالجة الحرارية بالتفريغ: تمنع أكسدة سطح صلب S7 وتضمن صلابته المتجانسة. توفر معظم الشركات المصنعة خدمات الدعم لصلب S7.
ملاحظات رئيسية
يتطلب فولاذ S7 دقة عالية في عملية المعالجة الحرارية: إذ يؤثر تجانس التبريد، وأوقات التلدين، ومدة التثبيت بشكل مباشر على صلابة الفولاذ النهائية وعمره الافتراضي. بعد قطع فولاذ S7 بالأسلاك، يجب إجراء تلدين إضافي بدرجة حرارة عالية لمنع تشوه الشقوق الناتج عن الإجهاد المتبقي في الفولاذ.