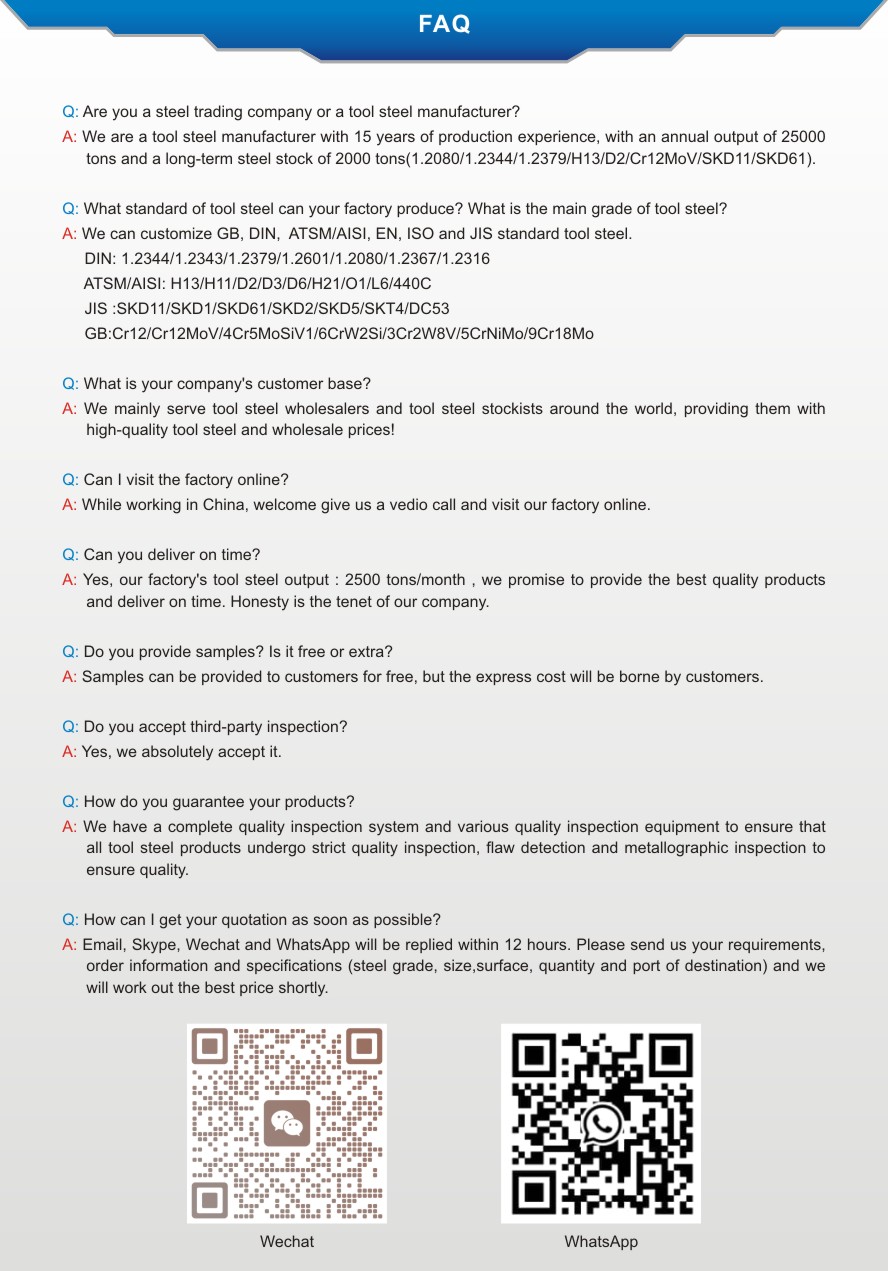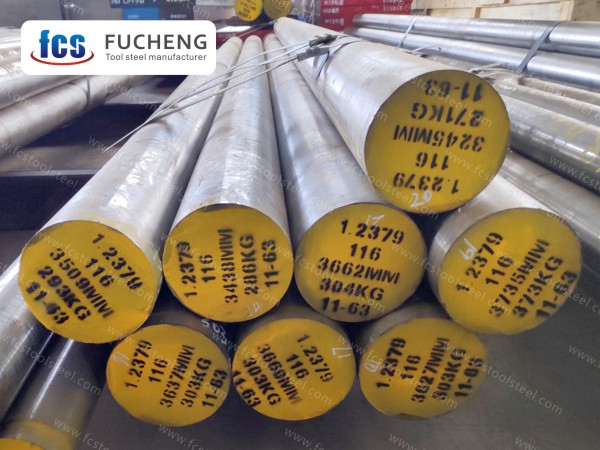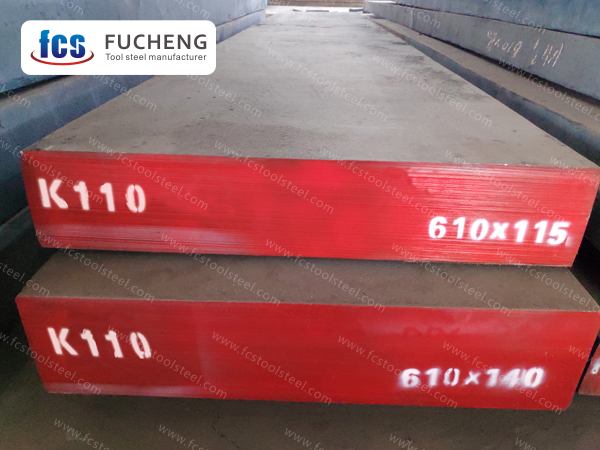
فولاذ أدوات D2 | 1.2379 | X155CrVMo12-1 | SKD11
العلامات:
يُعدّ فولاذ D2 معيارًا أساسيًا لفولاذ قوالب التشكيل على البارد عالي الكربون والكروم، وتكمن أهمّ ميزاته في النسبة الدقيقة بين محتوى الكروم (12%) والكربون (1.5%) التي تُشكّل عددًا كبيرًا من الكربيدات الصلبة. يحافظ هذا الفولاذ على صلابة فائقة تتراوح بين 60 و62 HRC، كما يتميّز بمقاومة تآكل أفضل من فولاذ الأدوات العادي (5-8 أضعاف). بعد المعالجة الحرارية المناسبة، يُمكن لفولاذ D2 تحسين مقاومته للتشقق بشكل ملحوظ، مما يجعله مناسبًا بشكل خاص لحالات التآكل الشديد، مثل قوالب التثقيب الدقيقة وأدوات القطع بالقص. يُعرف فولاذ D2 أيضًا باسم "الفولاذ شبه المقاوم للصدأ"، حيث يُشكّل طبقة واقية على سطحه تُؤخّر التآكل، مما يجعله خيارًا مثاليًا لتحقيق التوازن بين الأداء والتكلفة في المجال الصناعي.
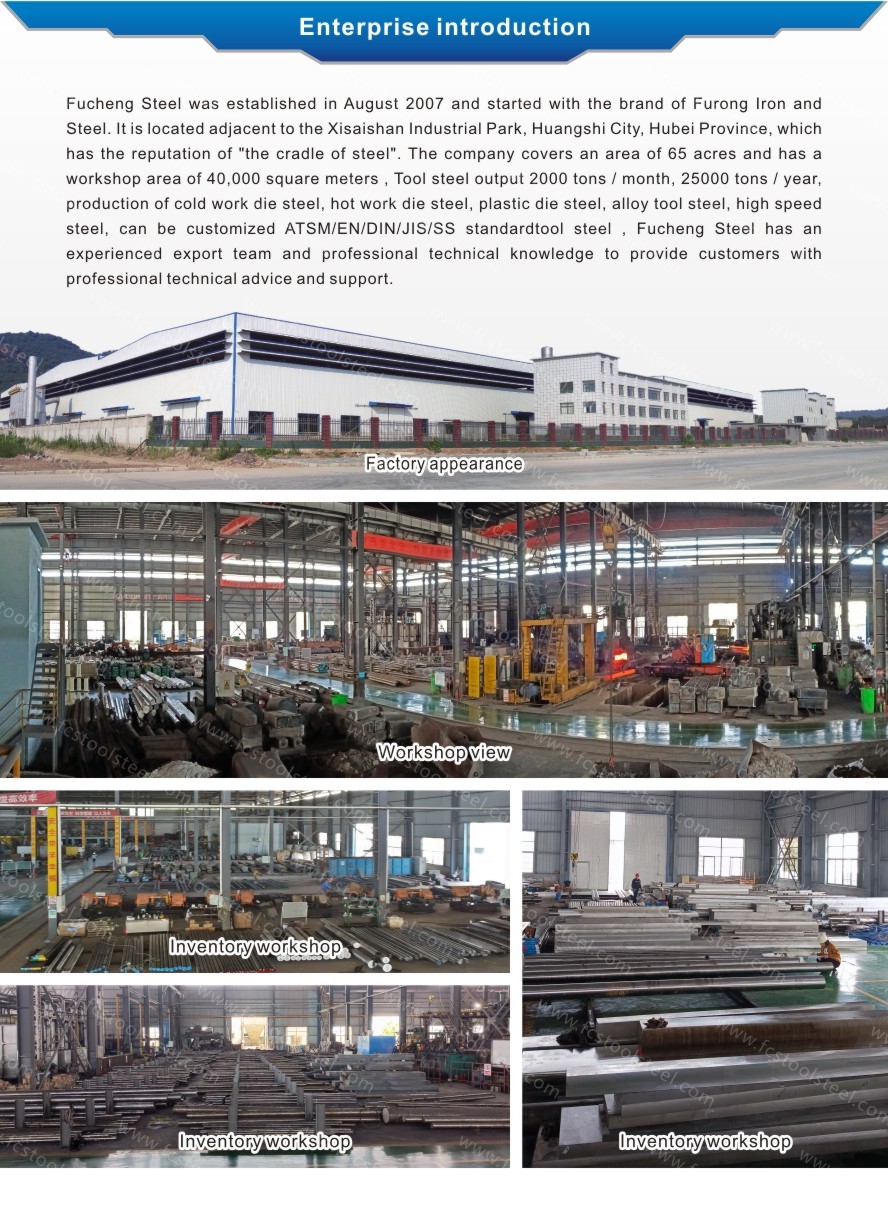
- Fucheng steel
- الصين
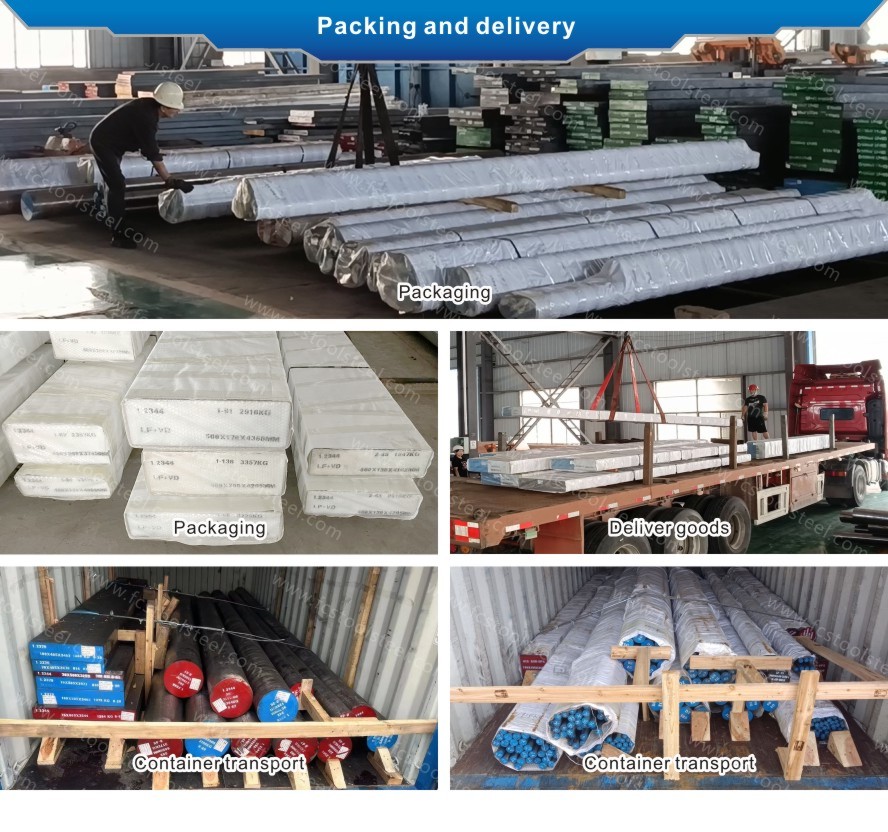
- شهر واحد
- 2000 طن/شهرياً
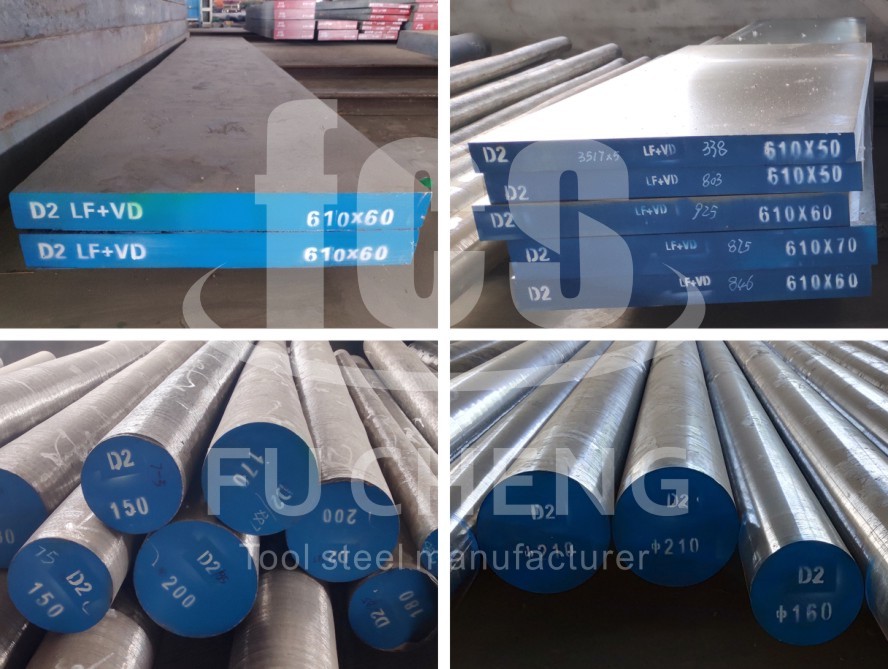
فولاذ الأدوات D2
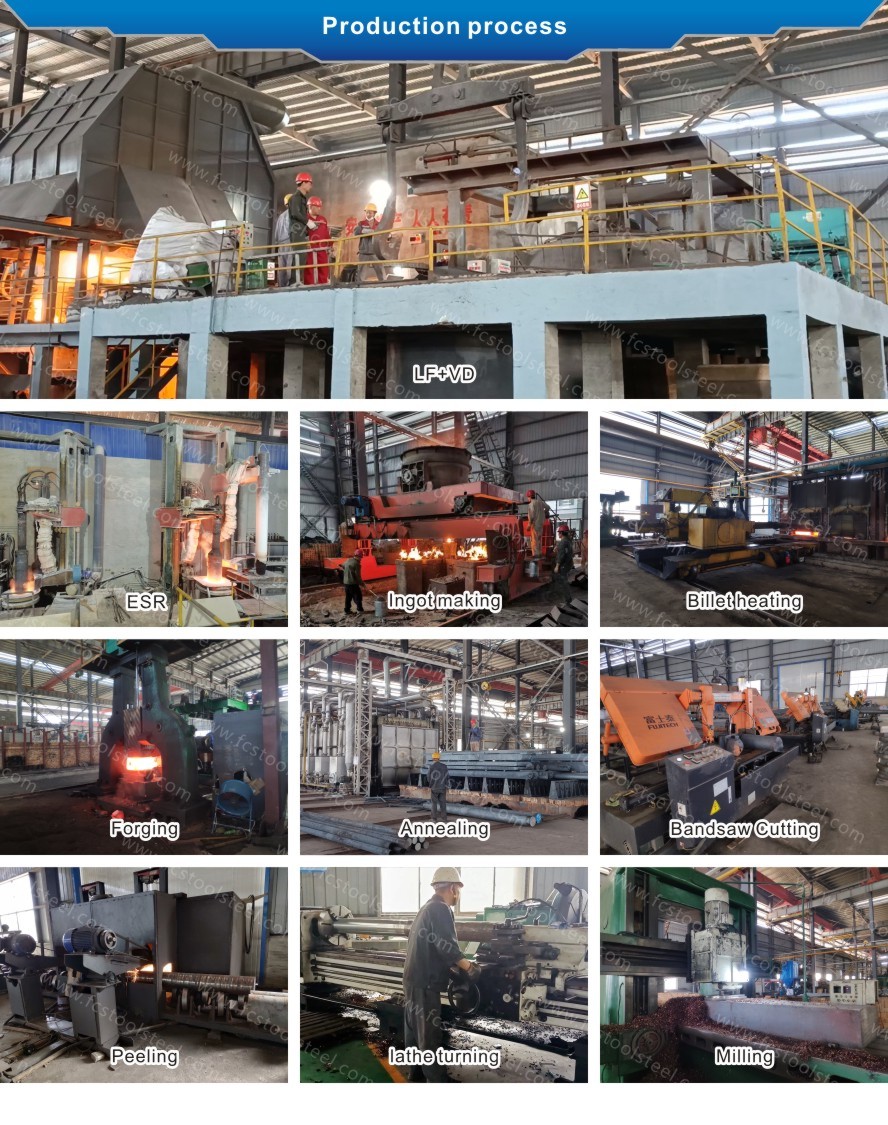
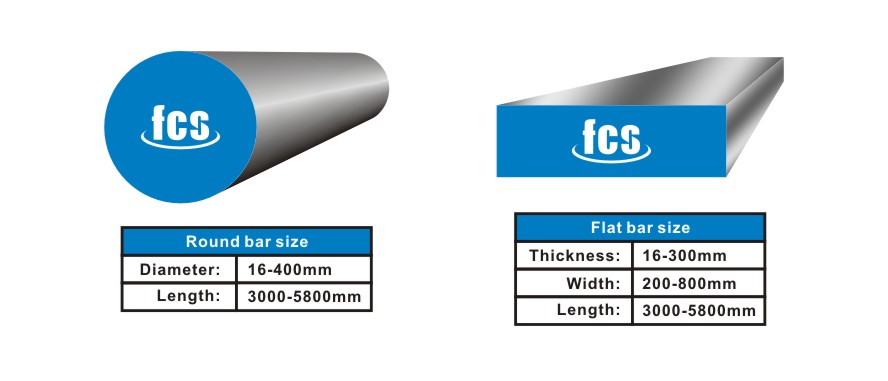
| طريقة الصهر والتصنيع: | LF+VD+Forged |
| شروط التسليم: | مُلدّن |
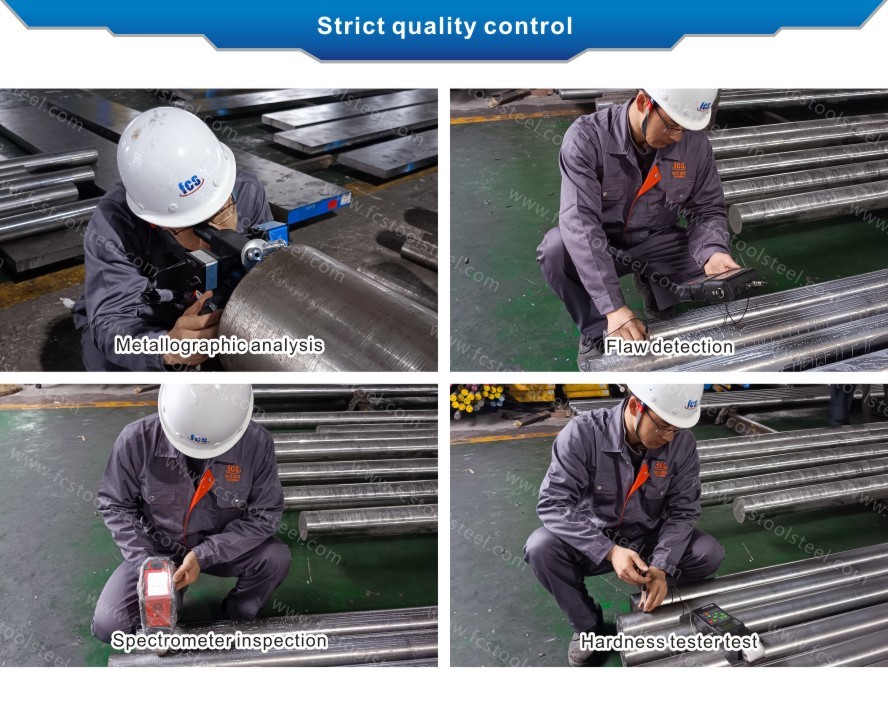
| صلابة التوصيل: | ≤255 HBS |
| معيار اختبار UT: | سبتمبر 1921-1984 الفئة 3 د/د، هـ/هـ |
مقارنة درجات الفولاذ D2 ومقارنة التركيب الكيميائي
| معيار/درجة الصلب | التركيب الكيميائي (%) | ||||||
| ج | و | المنغنيز | Cr | ل | في | ||
| ASTM | D2 | 1.40~1.60 | ≤0.60 | 0.10~0.60 | 11.00~13.00 | 0.70~1.20 | 0.50~1.10 |
| رقم DIN/W | X155CrVMo12-1/1.2379 | 1.45~1.60 | ≤0.60 | 0.20~0.60 | 11.00~13.00 | 0.70~1.00 | 0.70~1.00 |
| هو | SKD11 | 1.40~1.60 | ≤0.40 | ≤0.60 | 11.00~13.00 | 0.80~1.20 | 0.20~0.50 |
طلب
يُعدّ فولاذ الأدوات D2 مناسبًا لتصنيع أدوات ذات تشكيل معقد، وجميع أنواع قوالب التشكيل على البارد ذات مقاومة عالية للتآكل وعمر طويل، وشفرات القص على البارد، وألواح دلفنة الخيوط؛ وتشكيل البثق على البارد، وأغشية التمديد، وصفائح الفولاذ المقاوم للصدأ، وقوالب القطع المتوازنة للمواد عالية الصلابة، وما إلى ذلك.
خصائص فولاذ D2
باعتبارها مثالاً على فولاذ الأدوات عالي الكربون والكروم، تنبع الخصائص الأساسية لفولاذ D2 من تركيبته الكيميائية الفريدة. فنسبة الكربون (1.4% - 1.6%) إلى الكروم (11% - 13%) في فولاذ D2 تُشكّل عددًا كبيرًا من جزيئات كربيد الكروم الصلبة، وهو الأساس المجهري لخصائصه.
تتمثل أبرز مزايا فولاذ D2 في مقاومته الفائقة للتآكل، حيث تصل صلابته إلى 58-62 HRC بعد المعالجة الحرارية. هذه الخاصية تجعل فولاذ D2 ممتازًا في مجال قوالب التشكيل على البارد، ومناسبًا بشكل خاص لتحمل التآكل الناتج عن عمليات التشكيل بالضغط عالية القوة للصفائح المعدنية.
يتميز فولاذ D2 بخصائص تصلب ممتازة عند تبريده بالهواء، ويمكن الحصول على صلابة عالية من خلال هذه العملية. كما أن خاصية التصلب الذاتي لهذا الفولاذ تقلل بشكل كبير من خطر التشوه الناتج عن المعالجة الحرارية، وهو أمر بالغ الأهمية لتصنيع القوالب الدقيقة، ويحافظ على استقرار الأبعاد ضمن نطاق ± 0.05 مم.
على الرغم من تصنيفه كفولاذ مُقسّى بالهواء، إلا أن فولاذ D2 لا يزال يحتفظ بمتانة متوسطة. ومن خلال التحكم في عملية التبريد التدريجي، يمكن أن تصل مقاومة الصدمات لفولاذ D2 إلى 20-30 جول/سم²، مما يجعله مادة ذات توازن جيد بين أنواع الفولاذ المقاوم للتآكل.
يُظهر فولاذ D2 مقاومة للتآكل تقع بين الفولاذ الكربوني العادي والفولاذ المقاوم للصدأ. تُكسب طبقة التخميل التي يُشكلها عنصر الكروم في فولاذ D2 قدرة أساسية على منع الصدأ، ولكن لا تزال هناك حاجة لحماية السطح عند التعرض طويل الأمد للبيئات الرطبة.
تؤثر عملية المعالجة الحرارية بشكل كبير على خصائص فولاذ D2. وتتمثل الطريقة المُوصى بها في التبريد السريع بالزيت عند درجة حرارة تتراوح بين 1020 و1040 درجة مئوية، ثم التلدين عند درجة حرارة تتراوح بين 180 و220 درجة مئوية. يُمكن لفولاذ D2 تحقيق النسبة المثلى بين الصلابة والمتانة، مع معدل تحويل الأوستنيت المتبقي الذي يتجاوز 95%.
ينبغي إيلاء اهتمام خاص لاختيار أدوات القطع عند تشكيل فولاذ D2. يُنصح باستخدام أدوات قطع مصنوعة من سبائك صلبة أو من نيتريد البورون المكعب (CBN)، مع ضبط سرعة القطع على 80-120 متر/دقيقة وتوفير تبريد كافٍ لتجنب التصلب الناتج عن التشغيل.
تعليمات المعالجة الحرارية للفولاذ D2
التسخين المسبقبالنسبة للفولاذ D2، ولتقليل التشوه والإجهاد في الأدوات الكبيرة أو المعقدة، استخدم التسخين المسبق المزدوج. سخّن بمعدل لا يتجاوز 222 درجة مئوية في الساعة حتى تصل درجة الحرارة إلى 621-677 درجة مئوية، ثم سخّنها حتى تتساوى، ثم سخّنها مرة أخرى إلى 760-788 درجة مئوية. أما بالنسبة للأدوات العادية، فاستخدم المرحلة الثانية فقط كتسخين مسبق واحد.
المعالجة الأوستنيتية (حرارة عالية): بالنسبة للفولاذ D2، قم بالتسخين ببطء من درجة حرارة التسخين المسبق إلى 1850-1875 درجة فهرنهايت (1010-1024 درجة مئوية) في الفرن أو حمام الملح.
التبريدبالنسبة للفولاذ D2، يُبرّد في الهواء أو تحت ضغط غازي إلى درجة حرارة تتراوح بين 51 و66 درجة مئوية (125-150 درجة فهرنهايت). تتصلب القطع التي يصل سمكها إلى 101.6 مم (4 بوصات) تمامًا عند تبريدها بالهواء من درجة حرارة 857 درجة مئوية (1575 درجة فهرنهايت)؛ وتتصلب القطع التي يصل سمكها إلى 152.4 مم (6 بوصات) تمامًا عند تبريدها بالهواء من درجة حرارة 885 درجة مئوية (1625 درجة فهرنهايت).
التصليدبالنسبة للفولاذ D2، قم بتلطيفه مباشرة بعد التبريد السريع. اتركه لمدة ساعة واحدة لكل بوصة من سمكه (ساعتان كحد أدنى)، ثم دعه يبرد بالهواء حتى يصل إلى درجة حرارة الغرفة.
للحصول على أقصى مقاومة للتآكل، قم بالمعالجة الحرارية عند 300-350 درجة فهرنهايت (149-177 درجة مئوية) لتحقيق 62-64 HRC.
لتحقيق التوازن الأمثل بين مقاومة التآكل والمتانة، قم بالمعالجة الحرارية عند 500-550 درجة فهرنهايت (260-288 درجة مئوية)، مما ينتج عنه 58-60 HRC.
للحصول على أقصى قدر من المتانة، قم بإجراء عملية تلطيف مزدوجة (ساعتان + ساعتان) فوق 950 درجة فهرنهايت (510 درجة مئوية)، مما ينتج عنه أقل من 58 HRC.
بالنسبة للمقاطع العرضية التي يزيد حجمها عن 6 بوصات (152.4 مم) أو الأدوات التي سيتم معالجتها بتقنية EDM بعد المعالجة الحرارية، انقعها لمدة 4-6 ساعات في درجات حرارة التطبيع أقل من 950 درجة فهرنهايت (510 درجة مئوية) لتقليل الإجهادات الداخلية وتحسين الاستقرار.
التلدينبالنسبة للفولاذ D2، تُجرى هذه العملية بعد التشكيل الساخن وقبل إعادة التصليد. يُسخّن الفولاذ بمعدل لا يتجاوز 222 درجة مئوية في الساعة (400 درجة فهرنهايت) إلى 871-899 درجة مئوية (1600-1650 درجة فهرنهايت)، ويُثبّت عند هذه الدرجة لمدة ساعة واحدة لكل بوصة من أقصى سُمك (ساعتان كحد أدنى)، ثم يُبرّد في الفرن بمعدل لا يتجاوز 28 درجة مئوية في الساعة (50 درجة فهرنهايت) إلى 538 درجة مئوية (1000 درجة فهرنهايت). يُستكمل التبريد إلى درجة حرارة الغرفة داخل الفرن أو في الهواء. يجب ألا تتجاوز الصلابة النهائية بعد التلدين 255 وحدة برينل (HBW).