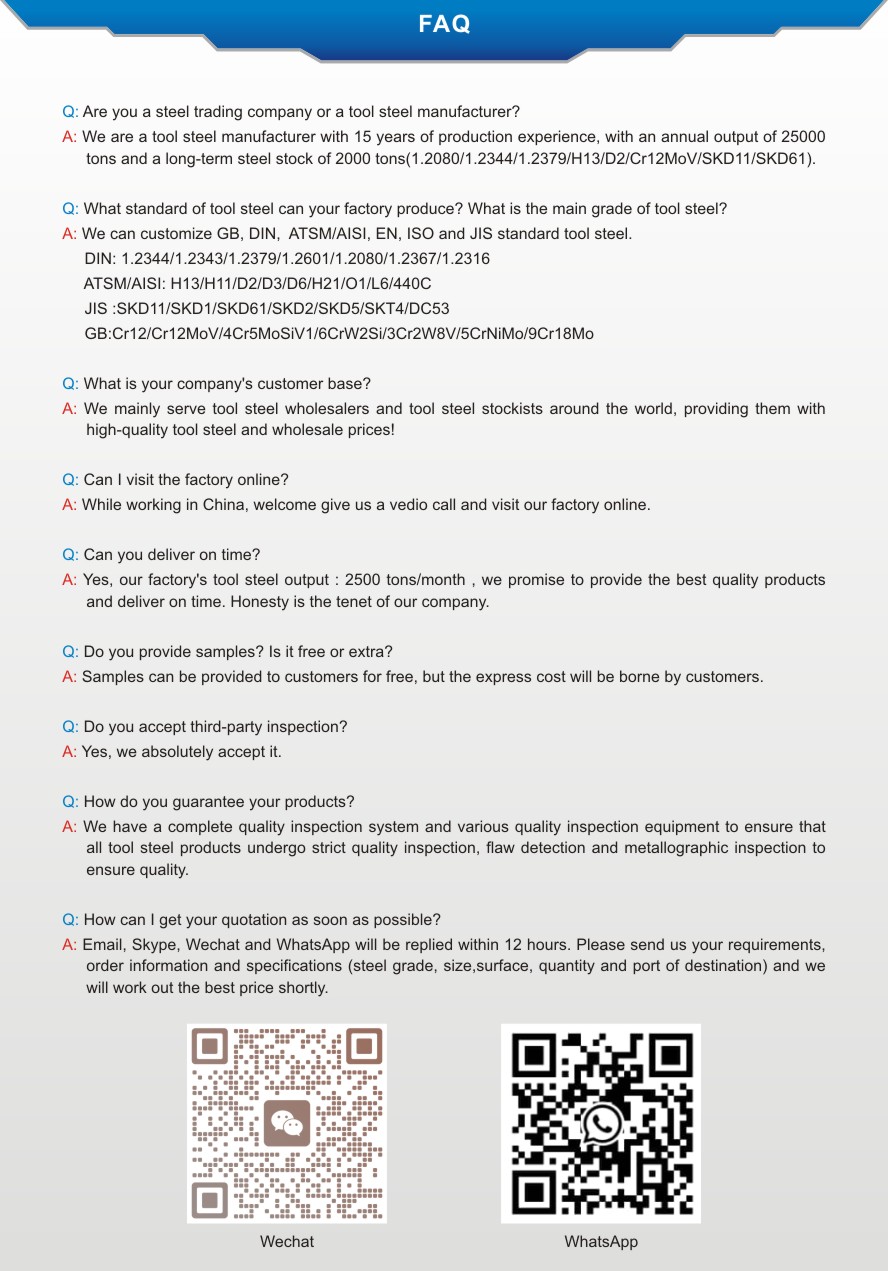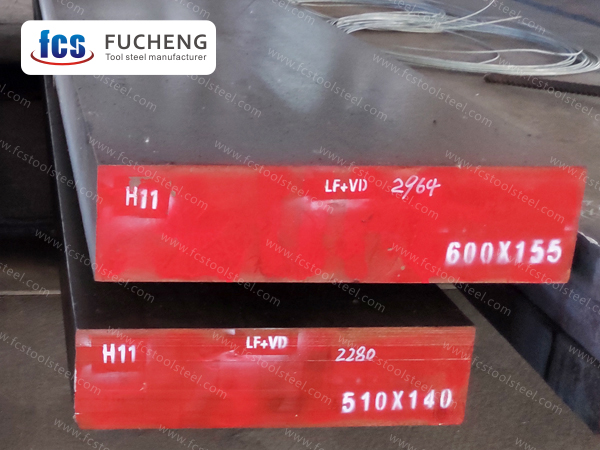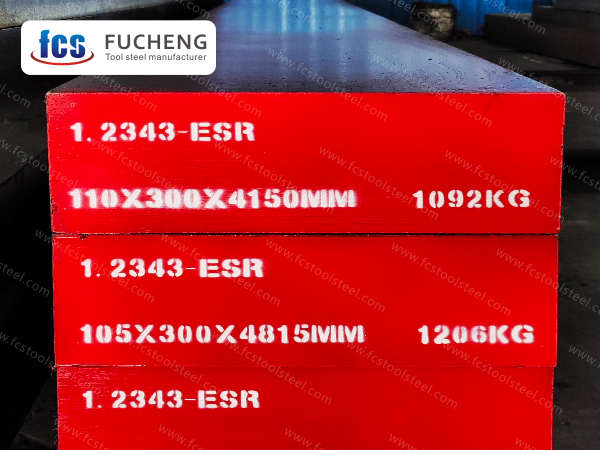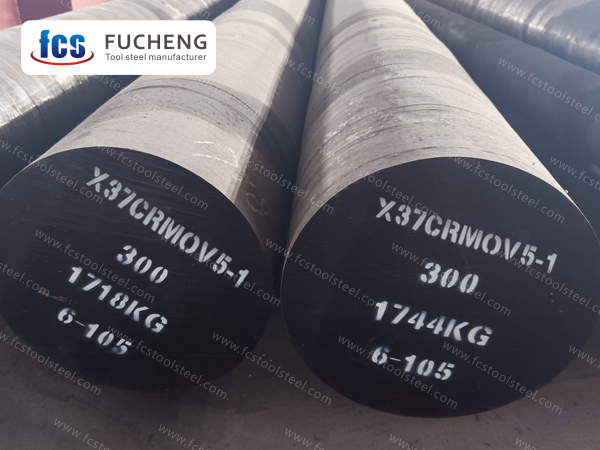
فولاذ الأدوات AISI H11 | 1.2343 | X37CrMoV5-1 | SKD6 | BH11
يتميز فولاذ H11، وهو فولاذ قوالب تشكيل ساخن من نوع التبريد الهوائي والتصليد، بقوة وصلابة ممتازتين عند درجات الحرارة العالية. ويمنحه نظام سبائك الكروم والموليبدينوم والفاناديوم مقاومة فائقة للإجهاد الحراري والتآكل. يحافظ فولاذ H11 على صلابته العالية في ظروف تشغيل تتراوح بين 500 و600 درجة مئوية، كما يتمتع بثبات جيد في القطع والمعالجة الحرارية، مما يجعله مناسبًا بشكل خاص لتصنيع قوالب صب سبائك الألومنيوم/المغنيسيوم وقوالب التشكيل الساخن.
- fucheng steel
- الصين
- شهر واحد
- 2000 طن/شهرياً
فولاذ H11
| طريقة الصهر والتصنيع: | LF+VD+(ESR)+مزورة |
| شروط التسليم: | مُلدّن |
| صلابة التوصيل: | ≤229 HBS |
| معيار اختبار يو تي: | سبتمبر 1921-1984 الفئة 3 د/د، هـ/هـ |
مقارنة بين درجات الفولاذ H11 ومقارنة التركيب الكيميائي
| معيار/درجة الصلب | التركيب الكيميائي (%) | ||||||
| ج | و | المنغنيز | Cr | ل | في | ||
| ASTM | H11 | 0.33~0.43 | 0.80~1.20 | 0.20~0.50 | 4.75~5.50 | 1.10~1.60 | 0.30~0.60 |
| رقم DIN/W | X38CrMoV5-1/1.2343 | 0.36~0.42 | 0.90~1.20 | 0.30~0.50 | 4.80~5.80 | 1.10~1.40 | 0.25~0.50 |
| هو | SKD6 | 0.32~0.42 | 0.80~1.20 | ≤0.50 | 4.50~5.50 | 1.00~1.50 | 0.30~0.50 |
طلب
يُستخدم فولاذ H11 على نطاق واسع في مجال تصنيع قوالب التشكيل الحراري، وهو مناسب بشكل خاص لظروف العمل ذات درجات الحرارة العالية مثل قوالب الصب، وقوالب التشكيل الحراري، وقوالب البثق. وتجعله مقاومته الممتازة للحرارة والإجهاد الحراري خيارًا مثاليًا في صب سبائك الألومنيوم والمغنيسيوم، وتشكيل قطع غيار السيارات بالتشكيل الحراري، كما أنه يتحمل الصدمات المتكررة عند درجات حرارة أقل من 600 درجة مئوية.
يُستخدم فولاذ H11 على نطاق واسع في قوالب الحقن عالية الدقة، لا سيما في تشكيل البلاستيك الهندسي والبلاستيك البصري الذي يتطلب إنتاجًا مستقرًا على المدى الطويل. تضمن خصائص التلميع الممتازة ومقاومة التآكل العالية لفولاذ H11 نعومة سطح القالب لفترة طويلة، وتقلل من متطلبات الصيانة، مما يجعله مناسبًا لإنتاج قوالب الحقن عالية الجودة في صناعات مثل الإلكترونيات والأجهزة المنزلية.
يُستخدم فولاذ H11 أيضًا في صناعة أدوات القطع الصناعية والمكونات المقاومة للتآكل، مثل سكاكين القص الساخن، وتجهيزات درجات الحرارة العالية، وبراغي آلات البثق. تُمكّنه صلابته العالية ومقاومته للتآكل من الحفاظ على أداء ممتاز حتى في ظل الأحمال الثقيلة ودرجات الحرارة المرتفعة، مما يجعله واسع الاستخدام في مجالات المعالجة الميكانيكية وتصنيع المعدات ذات درجات الحرارة العالية.
خصائص فولاذ H11
يتميز فولاذ H11 بثبات حراري ممتاز، ويحافظ على استقراره الهيكلي في ظل ظروف التسخين والتبريد المتكررة. كما أن نسبة تركيبه الفريدة تُمكّنه من الحفاظ على قوة عالية حتى في البيئات ذات درجات الحرارة المرتفعة.
يتميز فولاذ H11 بمقاومة فائقة للإجهاد الحراري، وهو مناسب بشكل خاص لتحمل ظروف التبريد والتسخين السريع في قوالب الصب. بعد المعالجة الحرارية المناسبة، يمكن للبنية الحبيبية الداخلية لفولاذ H11 أن تكبح بشكل فعال انتشار الشقوق الساخنة.
فيما يتعلق بمقاومة التآكل، يحقق فولاذ H11 مقاومة جيدة للتآكل بفضل التوزيع المتجانس للكربيدات. ويضمن التصميم المتوازن بين الصلابة والمتانة أن يتمتع القالب بعمر خدمة طويل ومقاومة عالية للصدمات.
تُعدّ قابلية معالجة الفولاذ H11 حرارياً ميزةً هامة، إذ يُمكن الحصول على نطاق صلابة يتراوح بين 50 و55 هيئة حقوق الإنسان من خلال عمليات مختلفة. هذه المرونة تلبي الاحتياجات المتنوعة للقوالب المختلفة.
من حيث أداء المعالجة، يتمتع فولاذ H11 بقابلية تشغيل ممتازة في حالته المُلدّنة. هذه الميزة تُقلل بشكل كبير من صعوبة وتكلفة عملية تصنيع القوالب.
تُمكّن مقاومة التصليد فولاذ H11 من الحفاظ على صلابة ثابتة أثناء التشغيل لفترات طويلة في درجات حرارة عالية. وتلعب هذه الخاصية دورًا حاسمًا في إطالة عمر القوالب.
تُعزى مقاومة فولاذ H11 للصدمات الحرارية إلى موصليته الحرارية المعتدلة ومعامل تمدده الحراري. وهذا ما يمكّن القالب من تحمّل تقلبات درجات الحرارة الشديدة دون أن يتشقق بسهولة.
يُعدّ ثبات الأبعاد ميزةً بارزةً أخرى للفولاذ H11، حيث يتميّز بأقلّ قدرٍ من التشوه الناتج عن المعالجة الحرارية، مما يجعله مناسبًا بشكلٍ خاص لتصنيع القوالب الدقيقة. تضمن هذه الميزة دقة الأبعاد وإمكانية إعادة استخدام القالب.
الخصائص الفيزيائية:
فئة | ملكية | الإمبراطورية | متري |
الخصائص الفيزيائية الأساسية | كثافة | 0.282 رطل/بوصة مكعبة | 7.81 جم/سم مكعب |
نقطة الانصهار | 2600 درجة فهرنهايت | 1427 درجة مئوية | |
نسبة بواسون | 0.27 – 0.30 | 0.27 – 0.30 | |
قابلية التشغيل الآلي (التقييم النسبي للفولاذ الكربوني بنسبة 1%) | 75-80% | 75-80% | |
الخواص الميكانيكية الأساسية | قوة الشد | 260 كيلوباسكال | 1792 ميجا باسكال |
قوة الشد، حد الخضوع | 215 كيلوباسكال | 1482 ميجا باسكال | |
الاستطالة في أربعة أبعاد | 8% | 8% | |
تقليص المساحة | 30% | 30% | |
صلابة روكويل سي تحت عمليات التبريد المختلفة | تم تبريدها بالهواء من درجة حرارة 1800 فهرنهايت (982 درجة مئوية) لمدة 45 دقيقة | 52.5 | 52.5 |
تم تبريده بالهواء من درجة حرارة 1850 فهرنهايت (1010 درجة مئوية) لمدة 45 دقيقة | 56 | 56 | |
تم تبريدها بالهواء من درجة حرارة 1900 فهرنهايت (1038 درجة مئوية) لمدة 45 دقيقة | 57 | 57 | |
خصائص مقاومة الصدمات وفقًا لاختبار شاربي V-شق | مُبرّد بالهواء من 1850 درجة فهرنهايت (1010 درجة مئوية) + مُقسّى عند 535 درجة مئوية | 10.0 قدم-رطل | 13.6 جول |
مُبرّد بالهواء من 1850 درجة فهرنهايت (1010 درجة مئوية) + مُقسّى عند 650 درجة مئوية | 20.0 قدم-رطل | 27.1 جول | |
مُبرّد بالهواء من 1850 درجة فهرنهايت (1010 درجة مئوية) + مُقسّى عند 370 درجة مئوية | 25.0 قدم-رطل | 33.9 جول |
المعالجة الحرارية:
التلدين الكروي (التحضير المسبق للمعالجة)
عملية:سخّنفولاذ H11قم بتسخين القطعة إلى درجة حرارة تتراوح بين 860 و890 درجة مئوية، ثم حافظ على هذه الدرجة لمدة تتراوح بين 3 و4 ساعات، ثم بردها داخل الفرن إلى درجة حرارة تتراوح بين 730 و750 درجة مئوية للمعالجة الحرارية المتساوية. استمر في تبريدها داخل الفرن إلى درجة حرارة لا تتجاوز 550 درجة مئوية قبل إخراجها لتبرد في الهواء.الوظيفة الأساسية:قلل من صلابةفولاذ H11يؤدي ذلك إلى تقليل صلابة المادة إلى أقل من 230HB، مما يحسن قابلية تشغيل المادة، ويصقل الحبيبات، ويوحد البنية، مما يضع أساسًا تنظيميًا جيدًا لعملية التبريد اللاحقة.
التسخين المسبق قبل التبريد السريع (مطلوب لقطع العمل كبيرة الحجم)
عملية:سخّنفولاذ H11على مرحلتين: أولاً، ارفع درجة الحرارة إلى 600-650 درجة مئوية لاختراق قطعة العمل بالكامل، ثم استمر في التسخين إلى 830-850 درجة مئوية لتحقيق تساوي درجة الحرارة بشكل متجانس. يمكن الاستغناء عن هذه الخطوة في حالة الأحجام الصغيرة.فولاذ H11فراغات.الوظيفة الأساسية:تقليل فرق درجة الحرارة بين داخل وخارج الأحجام الكبيرةفولاذ H11قطع العمل، وتقليل الإجهاد الحراري الناتج عن التبريد السريع، وتجنب التشوه أو التشقق أثناء التبريد.
التصليد بالتبريد
عملية:قم بتسخين المعالج مسبقًافولاذ H11إلى 1000~1030 درجة مئوية، حافظ على درجة الحرارة لفترة كافية، ثم قم بتبريدها عن طريق التبريد بالزيت أو التبريد التدريجي.الوظيفة الأساسية:الحصول على بنية مارتنسيتية منتظمة فيفولاذ H11والتي تحدد الصلابة الأساسية والاستقرار الحراري عند درجات الحرارة العالية المطلوبين لظروف التشغيل. صلابةفولاذ H11بعد التبريد السريع يمكن أن تصل إلى 55~57HRC.
عملية التبريد لضبط الأداء
متطلبات العملية: فولاذ H11يجب تلطيف المعدن مرتين على الأقل بعد التبريد السريع، بحيث لا تقل مدة كل تلطيف عن ساعتين، مع التبريد بالهواء. تُختار درجة حرارة التلطيف وفقًا للأداء المطلوب. المعايير النموذجية للمطابقة هي:فولاذ H11وهي كالتالي:
درجة حرارة التبريد | الصلابة النهائية | خصائص الأداء | السيناريوهات القابلة للتطبيق |
550 درجة مئوية | 53~54HRC | التوازن الأمثل بين الصلابة والمتانة وقوة الخضوع والليونة | معظم قوالب التشكيل الساخن التقليدية مصنوعة منفولاذ H11 |
600 درجة مئوية | 47~48 ساعة | صلابة أقل، مقاومة أعلى للصدمات | قوالب التشكيل مصنوعة منفولاذ H11 التي تتحمل أحمال الصدمات الكبيرة |
650 درجة مئوية | 36~37HRC | متانة عالية وصلابة منخفضة | ظروف تشغيل باردة خاصة ذات أحمال منخفضة تتطلبفولاذ H11 |