فولاذ الأدوات 1.2379
يستخدم الفولاذ 1.2379 بشكل أساسي في قوالب العمل البارد عالية المقاومة للتآكل (مثل قوالب الختم، وسكاكين القص)، وقوالب البلاستيك الدقيقة (وخاصة قوالب الحقن المقواة بالألياف الزجاجية)، وأدوات الدرفلة، وهو مناسب لسيناريوهات الإنتاج واسعة النطاق في صناعات مثل السيارات والإلكترونيات.
- fucheng steel
- الصين
- شهر واحد
- 2000 طن/شهرياً
فولاذ الأدوات 1.2379 / فولاذ x153crmov12
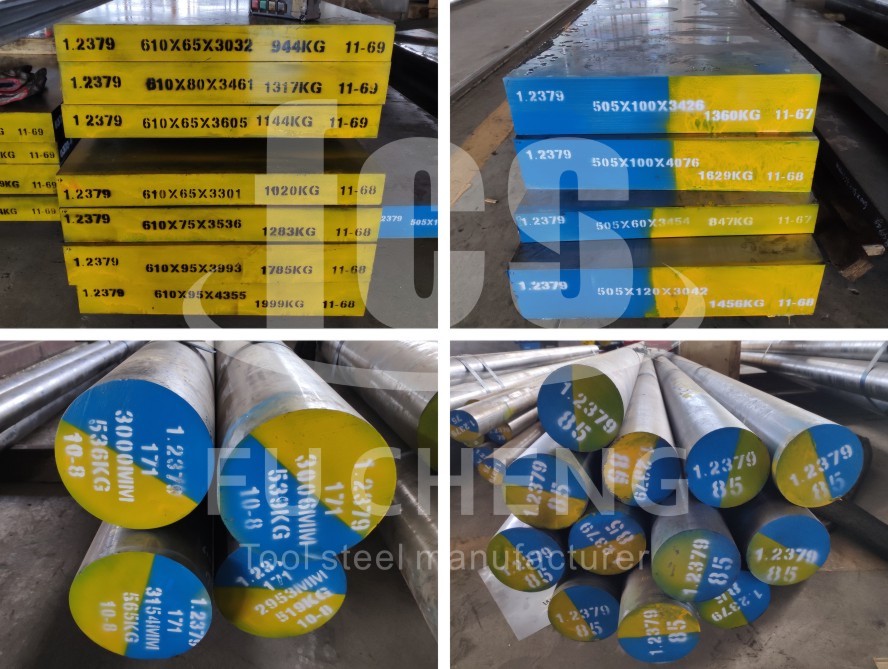
| طريقة الصهر والتصنيع: | LF+VD+مزورة |
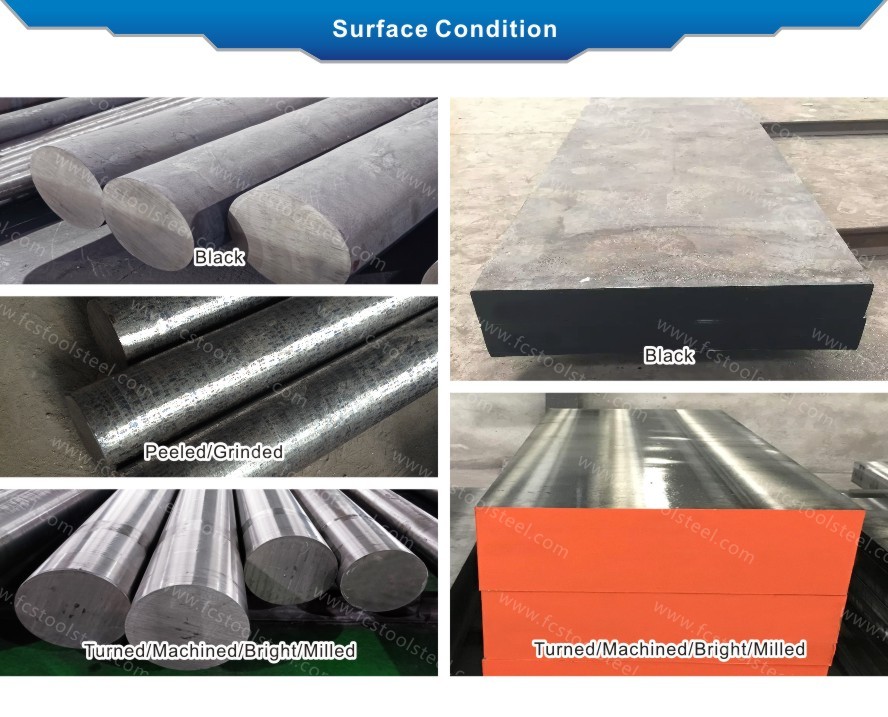
| شروط التسليم: | مُلدّن |
| صلابة التوصيل: | ≤255 HBS |
| معيار اختبار يو تي: | سبتمبر 1921-1984 الفئة 3 د/د، هـ/هـ |
مقارنة درجات الفولاذ 1.2379 ومقارنة التركيب الكيميائي
| الدرجة القياسية/الفولاذية | التركيب الكيميائي (%) | ||||||
| ج | و | المنغنيز | Cr | ل | في | ||
| رقم DIN/W | X153CrMo12/1.2379 | 1.45~1.60 | ≤0.60 | 0.10~0.40 | 11.00~13.00 | 0.70~1.00 | 0.70~1.00 |
| ASTM | D2 | 1.40~1.60 | ≤0.60 | 0.10~0.60 | 11.00~13.00 | 0.70~1.20 | 0.70~1.10 |
| هو | SKD11 | 1.40~1.60 | ≤0.40 | ≤0.40 | 11.00~13.00 | 0.80~1.20 | 0.20~0.50 |
طلب
يُستخدم فولاذ 1.2379 بشكل أساسي في تصنيع قوالب التشكيل على البارد الدقيقة والأدوات المقاومة للتآكل، مثل قوالب التثقيب وأدوات القطع وقوالب الحقن، وغيرها. وهو مناسب بشكل خاص لتشكيل الصفائح المعدنية بدقة عالية وتشكيل البلاستيك المقوى بالألياف الزجاجية. تساهم صلابته العالية (60-62 هيئة حقوق الإنسان) ومقاومته للتآكل في تحسين عمر الأدوات بشكل ملحوظ.
يُستخدم فولاذ 1.2379 على نطاق واسع في المجال الصناعي لتصنيع قطع غيار السيارات، ومعالجة الموصلات الإلكترونية، وتجهيزات صناعة الطيران. يتميز هذا الفولاذ بقدرته على تحمل التآكل الشديد في الإنتاج على نطاق واسع، ويبلغ عمره الافتراضي من 3 إلى 5 أضعاف عمر الفولاذ العادي.
1.2379 خصائص الفولاذ
يُعدّ فولاذ 1.2379 فولاذًا عالي الكربون والكروم يُستخدم في صناعة قوالب التشكيل على البارد، ويشتهر بمقاومته الممتازة للتآكل وصلابته العالية. ويُستخدم على نطاق واسع في مجالات التشكيل الدقيق، والتشكيل على البارد، وتصنيع قوالب البلاستيك.
من حيث التركيب الكيميائي، يضمن محتوى الكربون في فولاذ 1.2379 صلابة عالية، بينما يشكل الكروم كمية كبيرة من الكربيدات لتعزيز مقاومة التآكل. كما أن إضافة الموليبدينوم والفاناديوم تُحسّن بشكل ملحوظ من متانة المادة ومقاومتها لتليين التصليد. يسمح التصميم الخاص لسبيكة فولاذ 1.2379 بالحفاظ على صلابة عالية مع مقاومة جيدة للصدمات، مما يجعله مناسبًا بشكل خاص لظروف الأحمال العالية.
تُعدّ عملية المعالجة الحرارية أساسية لأداء فولاذ 1.2379. يُوصى باستخدام التبريد بالزيت عند درجة حرارة 1020-1040 درجة مئوية والتطبيع بدرجة حرارة منخفضة عند 180-220 درجة مئوية لتحقيق صلابة عالية تتراوح بين 62 و64 على مقياس روكويل C (هيئة حقوق الإنسان). أما إذا لزم مراعاة المتانة، فيمكن اختيار التطبيع بدرجة حرارة عالية عند 500-530 درجة مئوية. ومن الجدير بالذكر أن فولاذ 1.2379 يتميز بانخفاض تشوهه بشكل ملحوظ أثناء التبريد وثبات أبعاده الممتاز.
من حيث الخواص الميكانيكية، يتميز فولاذ 1.2379 بمقاومة ممتازة للتآكل بعد التبريد والتلطيف، حيث تبلغ مقاومته للتآكل من 3 إلى 5 أضعاف مقاومة فولاذ الأدوات العادي. في الوقت نفسه، تتجاوز قوة الضغط فيه 2500 ميجا باسكال، ويمكنه تحمل ضغط موضعي عالٍ للغاية دون تشوه لدن، مما يجعله خيارًا مثاليًا لقوالب التشكيل الثقيلة.
من حيث أداء المعالجة، يتميز فولاذ 1.2379 المُلدّن بصلابة تبلغ حوالي 220 وحدة برينل وقابلية جيدة للتشغيل. مع ذلك، من الضروري التحكم بدقة في درجة الحرارة أثناء عملية التجليخ لتجنب تليين السطح الناتج عن ارتفاع درجة الحرارة. بعد عملية التشغيل بالتفريغ الكهربائي، يجب إجراء عملية تلطيف لتخفيف الإجهاد لإزالة تأثير الطبقة البيضاء على السطح المُشَكَّل.
يستخدم الفولاذ 1.2379 بشكل أساسي في ثلاثة مجالات رئيسية في التطبيقات الصناعية: قوالب التثقيب الدقيقة مثل قوالب ختم قطع غيار السيارات؛ قوالب حقن البلاستيك عالية المقاومة للتآكل، وخاصة قوالب تشكيل المواد المقواة بالألياف الزجاجية؛ وأدوات التشكيل على البارد المختلفة مثل قوالب الدرفلة وأدوات القطع.
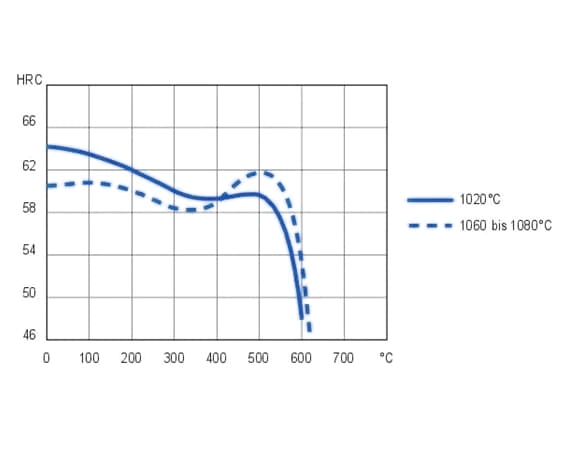
يتميز فولاذ 1.2379 بمقاومة ممتازة لتليين التصليد، وتبقى صلابته ثابتة عند تصليده عند درجة حرارة أقل من 500 درجة مئوية. كما يتميز هذا الفولاذ بقابلية تصليد ممتازة، ويمكن الحصول على توزيع متجانس للصلابة في القطع ذات المقاطع الكبيرة، مما يسهل تصنيع القوالب الكبيرة.
المعالجة الحرارية
التلدين الناعم
نطاق درجة حرارة العملية: 800-850 درجة مئوية، مع مدة تثبيت من 2 إلى 5 ساعات.
يتبع ذلك تبريد بطيء ومتحكم فيه في الفرن بمعدل 10-20 درجة مئوية في الساعة وصولاً إلى حوالي 600 درجة مئوية.
التبريد اللاحق في الهواء المحيط، مما ينتج عنه صلابة قصوى تبلغ 235 HB.
التصلب
الخيار 1: الأوستنة عند 1020 درجة مئوية
الخيار الثاني: الأوستنة عند درجة حرارة 1060-1080 درجة مئوية
يمكن إجراء عملية التبريد السريع في الزيت أو الهواء أو وسط حمام ساخن.
الصلابة التي يمكن الحصول عليها بعد التبريد السريع: 63-65 هيئة حقوق الإنسان.
التصليد
مباشرة بعد التصلب، قم بالتسخين ببطء إلى درجة حرارة التطبيع المستهدفة لمنع بدء التشققات.
يوصى بشدة بإجراء عملية التصليد الثلاثي عند درجة حرارة التصليد الثانوي القصوى.
يعمل التبريد السريع بعد عملية التصليد على تحسين استقرار أبعاد القطعة بشكل فعال.
أقصى صلابة يمكن تحقيقها بعد التطبيع الكامل: 60-62 هيئة حقوق الإنسان.